NOTÍCIAS
 Lar / Notícias / Notícias da indústria / O que torna um redutor de superfície de dente duro com engrenagem helicoidal a escolha certa para acionamentos pesados
 2026.11.20
 Notícias da indústria
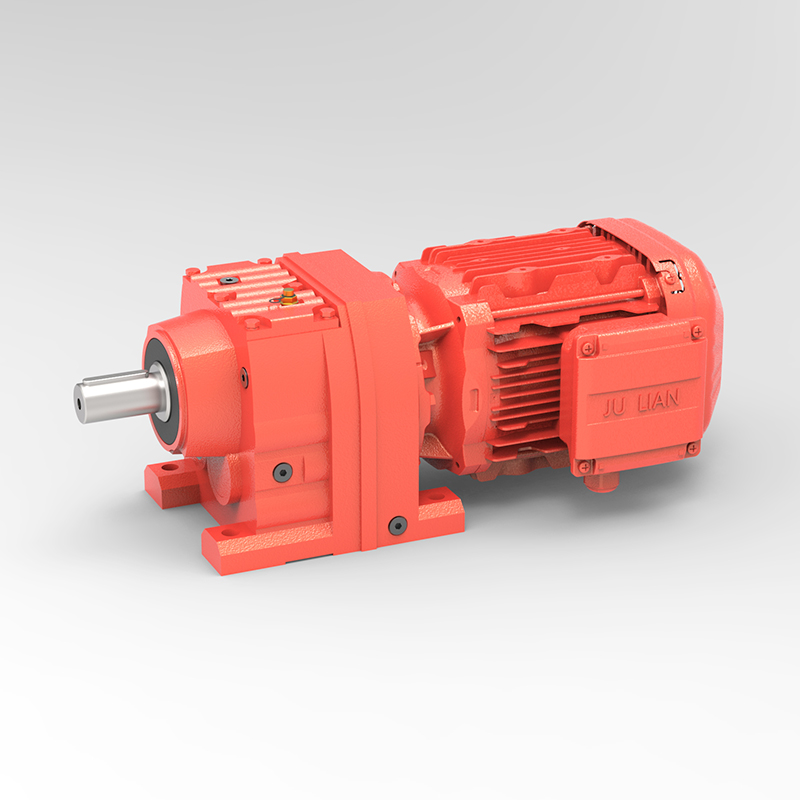
Pergunte a qualquer engenheiro de fábrica qual componente causa o maior número de paradas não planejadas em uma linha de processo contínua e a resposta geralmente envolve o acionamento da engrenagem. Os redutores de velocidade ficam no centro de transportadores, misturadores, fornos e extrusoras e, quando falham, toda a linha paga o preço. É por isso que um redutor de superfície de dente duro de engrenagem helicoidal tornou-se uma escolha padrão onde quer que as cargas sejam altas, os ciclos de trabalho sejam longos e as janelas de manutenção sejam curtas.
O apelo vem da combinação de duas ideias comprovadas. A engrenagem helicoidal engata os dentes gradualmente ao longo de uma linha diagonal, o que produz um movimento mais suave e uma operação mais silenciosa do que os dentes de corte reto. A tecnologia de superfície dura do dente adiciona uma face de trabalho endurecida e resistente ao desgaste a esses dentes. O resultado é que o mesmo envelope físico pode suportar substancialmente mais torque e sobreviver por muito mais tempo sob condições abrasivas ou de carga de choque.
Os compradores geralmente avaliam essas unidades pelo preço por quilowatt, mas os especificadores experientes analisam o custo total de propriedade. O tempo de inatividade, a mão de obra de reposição, o consumo de lubrificante e a energia perdida devido a malhas ineficientes se acumulam ao longo dos anos de operação. Uma unidade um pouco mais cara que funcione silenciosamente por uma década pode ser a escolha mais barata por uma ampla margem.
Este artigo explica como o projeto funciona, onde ele apresenta melhor desempenho, quais números de desempenho são importantes e como selecionar uma unidade adequada à sua aplicação. O objetivo é prático. Após a leitura, você será capaz de enquadrar claramente uma especificação e reconhecer as questões que separam uma unidade confiável daquela que precisará de atenção precoce.
A característica definidora desta classe de redutores é o tratamento térmico aplicado aos dentes da engrenagem. Os blanks são normalmente feitos de liga de aço com baixo teor de carbono, usinados próximo à geometria final e depois carburados para que o carbono se difunda na camada externa de cada dente. A peça é posteriormente temperada, o que transforma essa camada enriquecida em martensita dura enquanto o núcleo permanece mais tenaz e dúctil.
Em termos práticos, os flancos dos dentes endurecidos geralmente atingem uma dureza superficial na faixa de 58 a 62 HRC, enquanto o núcleo permanece comparativamente macio. Esta combinação é importante porque a superfície resiste à corrosão e ao desgaste, enquanto o núcleo absorve o choque sem rachar. A profundidade efetiva da caixa geralmente fica entre 1,0 e 2,5 milímetros, selecionada de acordo com o tamanho do módulo e a tensão de contato esperada.
Após o tratamento térmico, a retificação de precisão restaura o perfil do dente e remove a distorção introduzida durante a têmpera. A retificação é o que transforma uma engrenagem endurecida de meramente forte em genuinamente precisa e silenciosa. É um dos marcadores de qualidade mais importantes a serem questionados ao comparar fornecedores, porque um dente endurecido, mas não endurecido, pode ser barulhento e propenso ao desgaste precoce da borda.
Os dentes helicoidais são cortados em ângulo com o eixo do eixo, de modo que o contato começa em uma extremidade do dente e percorre a face à medida que as engrenagens giram. Os dentes do esporão engatam em toda a sua largura de uma só vez. Essa única diferença explica a maior parte da diferença de desempenho entre os dois projetos e é a razão pela qual a geometria helicoidal domina em aplicações onde o funcionamento silencioso e a transmissão suave de torque são importantes.
| Aspecto | Dente Duro Helicoidal | Engrenagem de dentes retos |
|---|---|---|
| Suavidade de malha | Vibração gradual e baixa | Engajamento abrupto |
| Ruído na velocidade nominal | Mais baixo, muitas vezes na faixa de decibéis dos anos 70 | Mais alto e mais tonal |
| Capacidade de carga por tamanho de quadro | Alto, reforçado por flancos endurecidos | Moderado a alto |
| Impulso axial | Gerado, deve ser transportado por rolamentos | Nenhum |
| Eficiência típica por estágio | 96 a 98 por cento | 97 a 99 por cento |
As engrenagens helicoidais geram empuxo axial e o arranjo de rolamentos deve ser projetado para suportá-lo. As engrenagens de dentes retos evitam esse impulso, mas pagam uma penalidade em termos de ruído e carga de choque. Para a maioria dos acionamentos industriais onde a operação silenciosa e a alta densidade de torque são importantes, a compensação favorece a geometria helicoidal combinada com flancos endurecidos. Os projetos de esporas permanecem sensíveis para velocidades muito baixas ou tarefas simples e de baixo custo, onde o ruído não é uma preocupação.
Os números em uma planilha de dados só são úteis se você souber o que eles representam. O torque nominal descreve a capacidade contínua, enquanto o torque máximo descreve o que as engrenagens podem suportar durante breves sobrecargas, como a partida. O fator de serviço liga os dois, contabilizando o quão duro a máquina acionada trabalha a cada dia. A classificação térmica define quanto calor a carcaça pode liberar antes que a temperatura do óleo se torne um fator limitante, e esse valor geralmente é mais importante do que a capacidade mecânica em instalações fechadas ou quentes.
A folga, a pequena folga entre os dentes correspondentes, afeta a precisão do posicionamento e o comportamento do choque. Projetos com folga baixa são adequados para tarefas de indexação e reversão, enquanto a folga padrão é adequada para a maioria dos transportadores e misturadores. Sempre confirme qual faixa de tolerância o fornecedor cita, pois a diferença pode alterar o comportamento de um inversor em uma aplicação de reversão.
Os redutores helicoidais com superfície de dente duro oferecem maior valor onde as cargas são pesadas, as partidas e paradas são frequentes e o ambiente é exigente. As áreas de aplicação típicas incluem:
Mistura química Unidades transportadoras Processamento de cimento e minerais Fabricação de papel Manuseio de grãos Extrusão de borracha e plásticos Metalurgia Equipamento ambiental
Em cada caso, o drive é solicitado a fazer mais do que simplesmente transmitir velocidade. Ela deve absorver choques, sobreviver à contaminação e continuar funcionando durante longos turnos, e é exatamente nessa combinação que a geometria helicoidal endurecida ganha sua reputação.
Uma fábrica de cimento de médio porte operava um transportador a granel acionado por um redutor de dentes macios. A unidade parecia adequada no papel, mas suas engrenagens apresentavam corrosão e desgaste dos dentes aproximadamente a cada 14 meses. Cada substituição exigia cerca de dois dias de inatividade da linha, incluindo verificações de alinhamento e trocas de óleo.
A fábrica substituiu o acionamento por um redutor helicoidal de superfície de dente duro dimensionado com um fator de serviço mais alto para compensar partidas frequentes com carga. A nova instalação utilizou sistema de lubrificação por banho de óleo, alinhamento a laser durante o comissionamento e análise trimestral de óleo adicionada à rotina de manutenção.
Após 30 meses, a inspeção não mostrou corrosão nos flancos ativos, e o tempo de inatividade anual não planejado do acionamento caiu de aproximadamente 40 horas para menos de 10. A lição não foi que um projeto seja universalmente superior. Foi que combinar dureza, geometria, fator de serviço e disciplina de manutenção produziu o resultado.
Uma abordagem estruturada evita a maioria dos erros de dimensionamento. Siga a sequência a seguir antes de solicitar um orçamento e você se comunicará de maneira muito mais eficaz com qualquer fornecedor e receberá propostas diretamente comparáveis.
Observe que a sequência passa da definição de carga para o ambiente. Ignorar as etapas iniciais e ir direto para um modelo de catálogo é o motivo mais comum pelo qual uma unidade acaba subdimensionada para condições reais de operação.
A maioria das falhas prematuras remonta a alguns erros evitáveis. Fique atento a esses padrões durante a especificação e comissionamento.
Mesmo um bem especificado redutor de engrenagem helicoidal de superfície de dente duro precisa de cuidados disciplinados para atingir sua vida útil. A manutenção não precisa ser complicada, mas precisa ser consistente.
A análise do petróleo merece destaque especial. O aumento da contagem de partículas de ferro geralmente aparece semanas ou meses antes que um problema na engrenagem se torne audível, o que dá às equipes de manutenção tempo para planejar uma intervenção controlada em vez de responder a uma emergência.
Os redutores de superfície de dente duro possuem dentes de engrenagem carburados e temperados com uma camada externa endurecida, normalmente em torno de 58 a 62 HRC, e um núcleo mais resistente. Isto permite uma resistência muito melhor à corrosão e ao desgaste no mesmo tamanho, o que se traduz em maior capacidade de carga e maior vida útil, especialmente em serviços pesados ou com carga de choque.
Nem sempre, mas é melhor para a maioria dos acionamentos industriais que necessitam de transmissão de torque silenciosa e suave. As engrenagens helicoidais engatam gradualmente e produzem menos ruído, enquanto as engrenagens de dentes retos evitam o empuxo axial e podem ser mais simples em velocidades muito baixas. A escolha certa depende dos limites de ruído, da velocidade, do padrão de carga e do arranjo de rolamentos que você pode acomodar.
Considere um projeto helicoidal com superfície de dente duro quando sua aplicação envolver partidas frequentes sob carga, alto choque ou torque de reversão, longas horas de funcionamento diário, ambientes empoeirados ou quentes ou limites rígidos de ruído. Se o serviço for leve, intermitente e o funcionamento silencioso não for uma preocupação, uma unidade mais simples pode ser suficiente e mais econômica.
A temperatura operacional, a condição do lubrificante e o alinhamento são os três fatores mais influentes. A alta temperatura do óleo reduz a vida útil do lubrificante, a contaminação acelera o desgaste e o desalinhamento altera o padrão de carga em cada dente. O rastreamento dessas condições por meio de inspeção regular e análise de óleo permite que o intervalo de manutenção seja definido pela condição real, em vez de suposições fixas.
Produtos recomendados

 En